
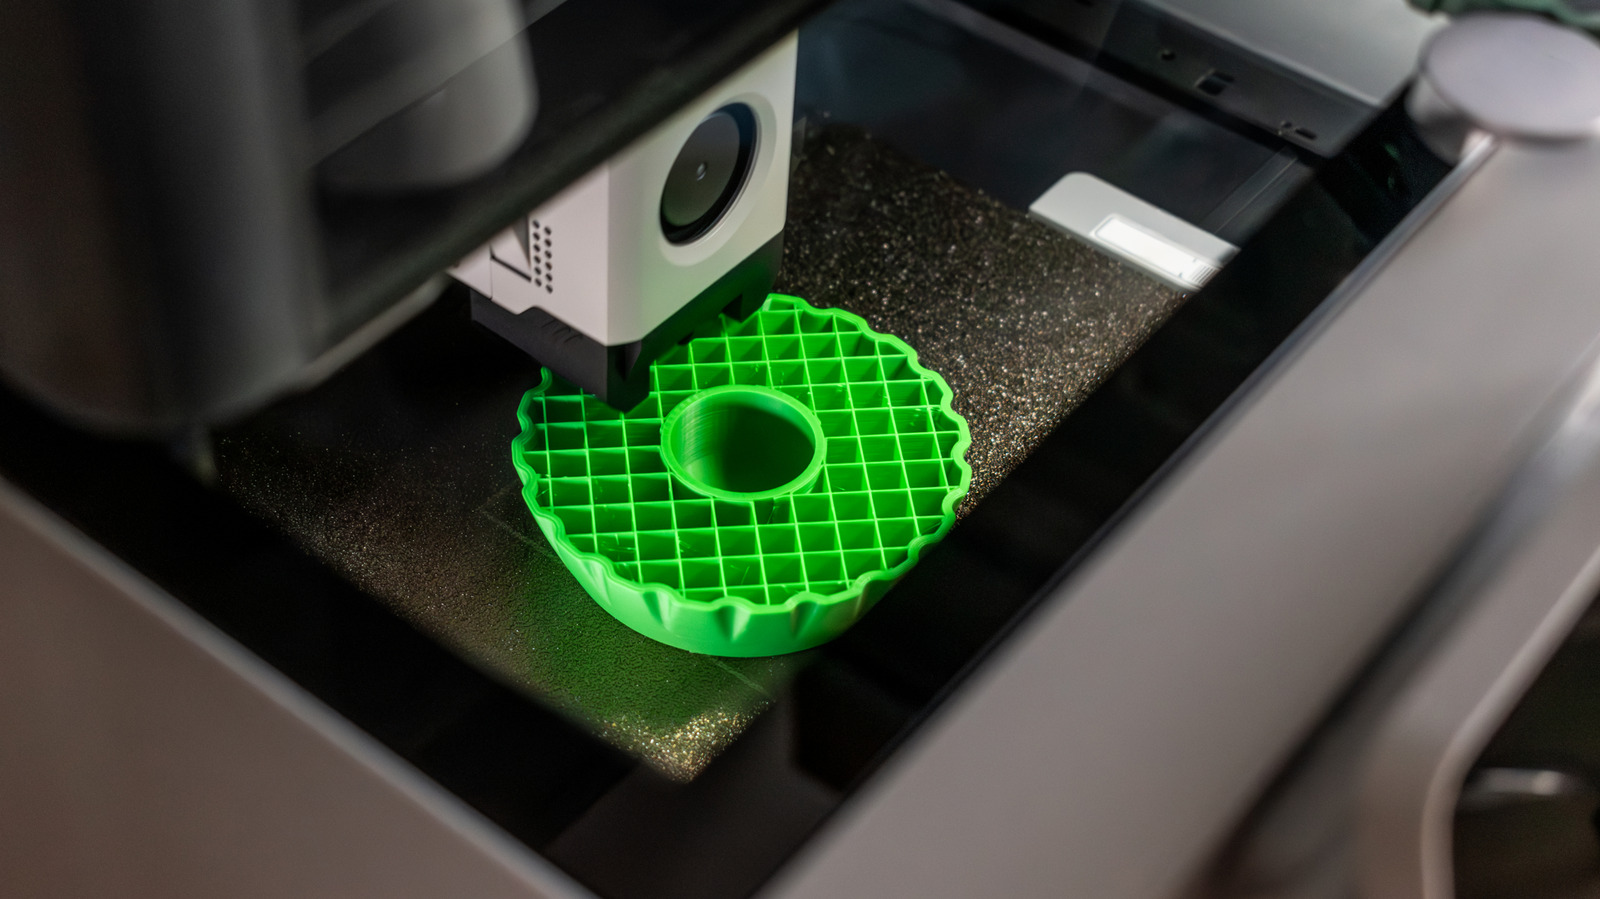
Вы, возможно, заметили странную сетку линий внутри 3D-печатных моделей. Это заполнение. В 3D-печати FDM или FFF внутренняя часть не является твердым пластиком; слайсер генерирует внутреннюю структуру, которая поддерживает вышележащие слои и добавляет жесткость без траты филамента. Заполнение есть не во всех процессах — смоляные принтеры обычно создают сплошные модели — но для филаментных принтеров настройки заполнения изменяют продолжительность печати, расход материала и прочность детали.
Плотность заполнения указывается в процентах. Модель с 0% является полой; более высокая плотность означает более плотную структуру. Согласно Prusa, большинство моделей можно печатать с заполнением 10–15%, а Flashforge рекомендует 20% в качестве отправной точки. Это не универсальные правила. Декоративная фигурка может требовать минимального заполнения, но несущая вес опора требует большего. Даже 0% может работать, если у модели закрытое дно, которое постепенно сужается к верху, но широкая плоская поверхность провиснет без поддержки.
Более высокое заполнение увеличивает расход филамента, вес и время. Оно может улучшить сопротивление сжатию, но толщина стенок, ориентация печати и выбор материала также важны. Prusa отмечает, что большее количество периметров может улучшить прочность больше, чем большее заполнение. Структура заполнения также важна: Grid — универсальная, Cubic справляется с силами с разных направлений, Gyroid обеспечивает равномерную прочность в нескольких направлениях, а Lightning уменьшает филамент, разветвляясь только там, где верхние поверхности нуждаются в поддержке.
Для начинающих стандартная структура и умеренная плотность являются разумными отправными точками. Заменяйте их, когда объект дает для этого причину — демонстрационная модель, корпус электроники и несущая опора имеют разные функции, поэтому использовать одно и то же заполнение для всех трех не имеет смысла.
Источник: Engadget · Сводку подготовил HeadlinesBriefing